Cassoni prefabbricati: fasi provvisorie e finestre meteo
27 Ottobre 2026
Nelle grandi opere marittime la prefabbricazione è efficace quando produzione, trasferimento e posa sono gestiti come un unico processo. Le criticità si concentrano nelle interfacce tra impianto e fronte a mare: disponibilità degli elementi, stato del fondale, capacità dei mezzi nautici e condizioni per autorizzare ciascuna fase.
Configurazioni transitorie
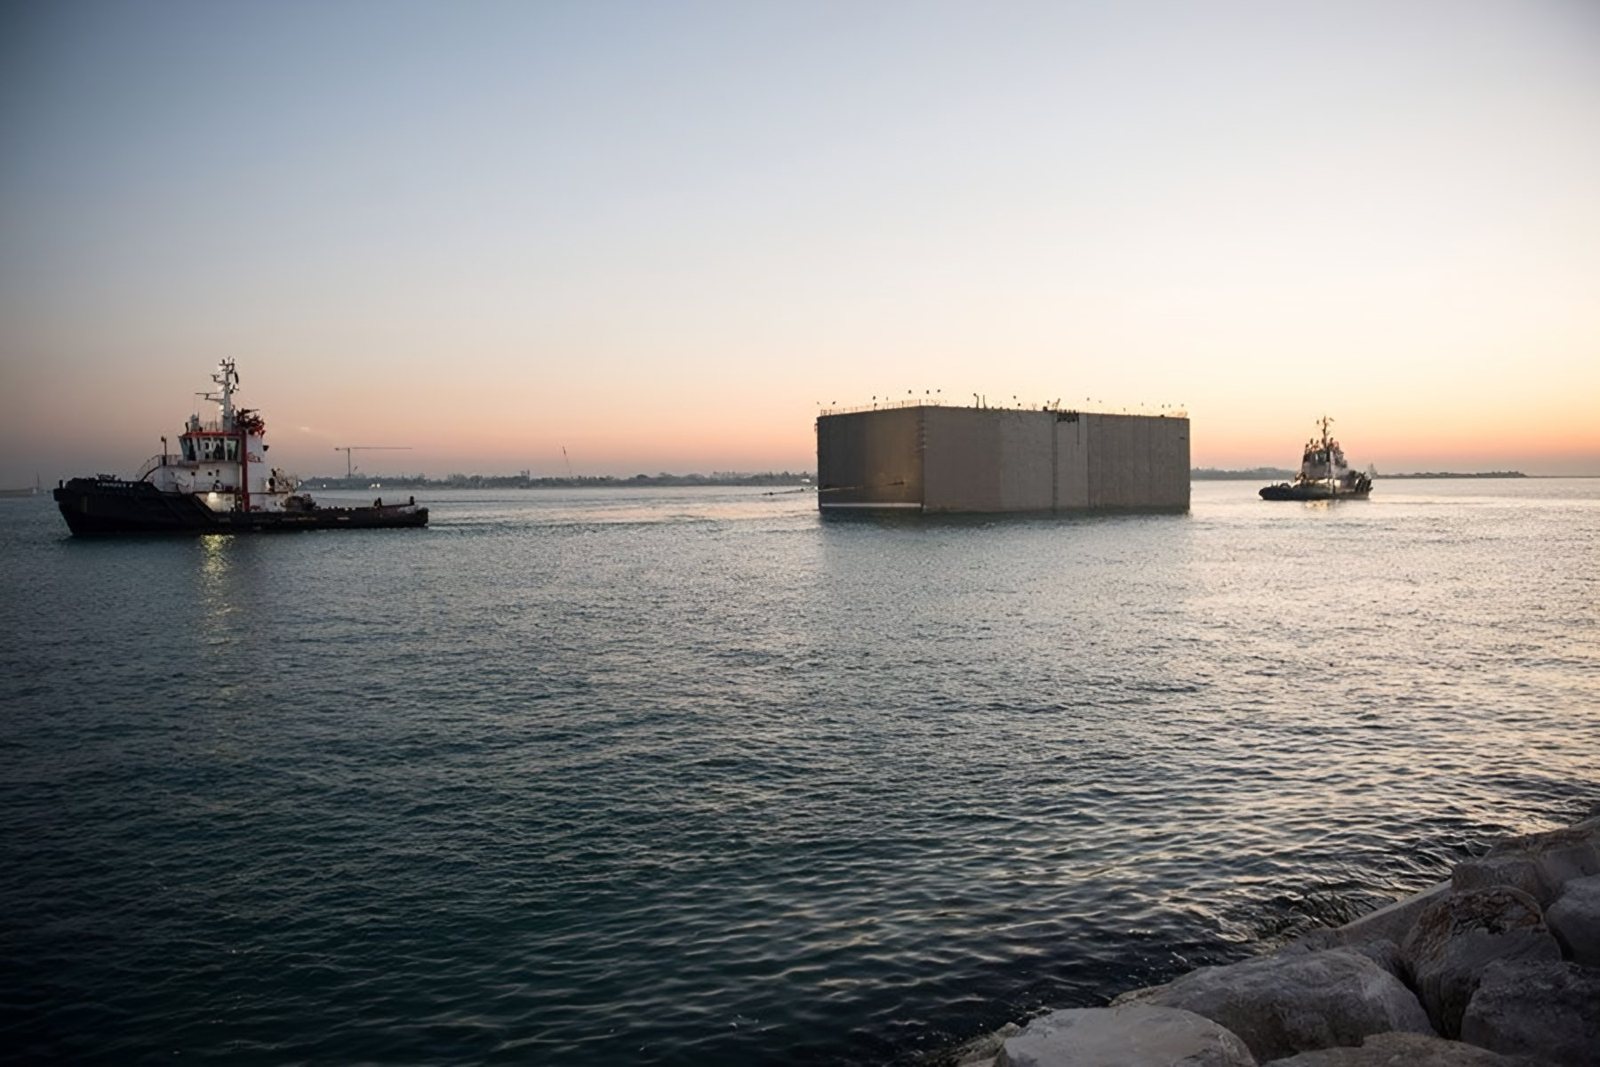
Un cassone destinato a funzionare come struttura a gravità attraversa fasi di galleggiamento, rimorchio e zavorramento con condizioni di vincolo radicalmente diverse da quelle finali. La verifica della configurazione di esercizio non dimostra la sicurezza del varo o del trasporto: geometria delle celle, distribuzione delle masse e aperture provvisorie devono essere considerate per ogni fase. La progettazione costruttiva traduce queste verifiche in punti di controllo: resistenza a compressione raggiunta prima della movimentazione, tenuta delle compartimentazioni, completamento degli elementi necessari alla manovra, disponibilità di un assetto sicuro in caso di interruzione. Il passaggio di fase è subordinato a evidenze documentate, non alla data di programma.
Controllo della linea produttiva
Il ciclo comprende lavorazione delle armature, casseratura, getto, maturazione, disarmo e movimentazione. La ripetitività consente l’ottimizzazione del metodo, ma propaga lungo la serie le anomalie non rilevate tempestivamente. L’identificazione univoca degli elementi e l’associazione dei risultati di prova al singolo getto permettono di distinguere una non conformità locale da un difetto di processo. La produttività va misurata sull’intero ciclo, includendo aree di stoccaggio, percorsi dei materiali e disponibilità dei mezzi di rimorchio.
Preparazione del piano di posa
Il fronte di posa richiede rilievi batimetrici, eventuale dragaggio, trattamenti di consolidamento ove previsti, realizzazione e regolarizzazione dello scanno di imbasamento. Il controllo finale di quota e planarità è condizione di ingresso alla fase di posa e deve essere associato al cassone destinato. Poiché correnti, sedimentazione ed eventi meteomarini possono alterare le condizioni tra rilievo e posa, il programma deve stabilire quando ripetere le verifiche.
Logistica terrestre e nautica
Il cantiere integra flussi di calcestruzzo, acciaio e inerti, aree di stoccaggio a terra e in acqua, transiti di pontoni e rimorchiatori in coesistenza con l’esercizio portuale. La pianificazione deve rappresentare l’occupazione degli spazi nel tempo. Un polmone di elementi in attesa protegge la produzione da interruzioni della posa, ma richiede ormeggi verificati e sorveglianza; il dimensionamento dipende da variabilità meteomarina, capacità disponibili e conseguenze del fermo.
Finestre meteomarine e operazioni critiche
La finestra operativa deve coprire l’intera manovra fino al raggiungimento di una configurazione sicura. Altezza e periodo d’onda, vento, corrente e visibilità incidono in modo diverso sui mezzi impiegati, con limiti specifici per ciascun sistema. La distinzione tra operazioni interrompibili e operazioni da condurre senza soluzione di continuità consente di destinare i periodi meno favorevoli a preparazioni e manutenzioni.
Indicatori di avanzamento
Ogni consegna interna deve avere responsabile, criterio di accettazione e data: il reparto di produzione consegna un elemento verificato, la squadra di fondazione una superficie controllata. Elementi accettati, giorni di indisponibilità dei mezzi, rilavorazioni, intervallo tra completamento e posa e non conformità aperte forniscono una misura dell’avanzamento più affidabile della sola percentuale di produzione. Il confronto tra alternative costruttive deve includere impianto, trasporto, posa, controlli e manutenzione nello stesso quadro decisionale.